I. Penyediaan Bahan Mentah (Formula Tersuai)
Tiga kategori bahan mentah teras dikadarkan dengan tepat mengikut keadaan operasi:
Bahan Mentah Getah
Getah asas (Natural Rubber/NR, SBR, EPDM, NBR) + Ejen penguat (karbon hitam, silika) + Sistem pemvulkanan (sulfur, pemecut) + Bahan tambahan berfungsi (antioksidan, agen tahan haus, kalis api, pemplastis).
Dibezakan mengikut aplikasi: Getah penutup atas (rintangan haus dan hentaman), getah penutup bawah (geseran rendah), dan getah teras/skim (khusus untuk ikatan pada bangkai).
Bahan Asas Bangkai
Teras fabrik: Poliester (EP), Nylon (NN), atau kanvas kapas; menyediakan kekuatan tinggi, kapasiti galas beban berbilang lapisan.
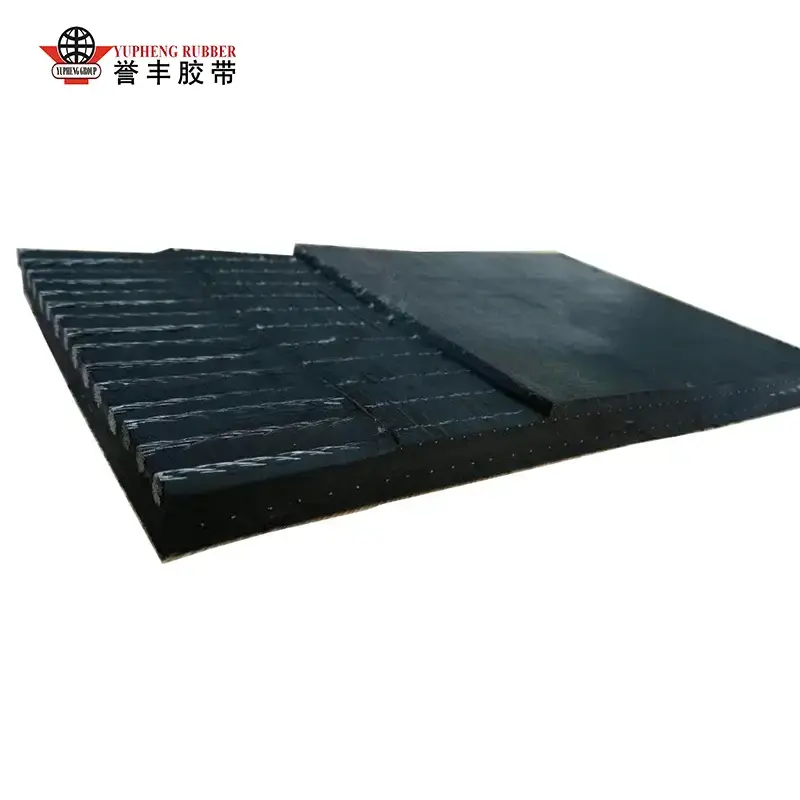
Teras kord keluli: Kord keluli tergalvani; direka untuk aplikasi perlombongan jarak jauh dan tegangan tinggi.
Ejen Pengikat
Larutan celup RFL (Resorcinol-Formaldehyde-Latex): Mengelakkan penembusan antara getah dan fabrik atau tali keluli.
II. Proses Pencampuran (Penyediaan sebatian getah; menentukan sifat asas)
Bahan mentah ditimbang dan dimasukkan ke dalam pengadun dalaman yang tertutup; pencampuran berlaku pada suhu tinggi (120–160°C) dan tekanan tinggi selama 10–15 minit untuk memastikan karbon hitam dan bahan tambahan tersebar sepenuhnya di dalam getah asas, menghalang penggumpalan atau pemvulkanan pramatang (terpanas).
Kompaun dilepaskan ke dalam kilang terbuka untuk pencampuran dan penyejukan selanjutnya untuk melegakan tekanan dalaman.
Mesin pelapis menekan kompaun ke dalam kepingan dengan ketebalan tetap; ini disejukkan dan dibiarkan berehat/matang selama 4–24 jam untuk menstabilkan keplastikan.
Sampel diuji untuk kekerasan, kekuatan tegangan, dan kekuatan lekatan; kelompok substandard diproses semula, manakala helaian yang layak disimpan mengikut kategori untuk kegunaan masa hadapan.
III. Pra-rawatan Karkas (Penting untuk meningkatkan kekuatan ikatan)
1) Pra-rawatan Kanvas Fabrik
Kanvas diratakan dan dinyahhabuk, kemudian direndam dalam tangki celup RFL dan dikeringkan; ini membentuk filem ikatan pada permukaan gentian kanvas, menghalang delaminasi atau pemisahan berikutnya. 2) Pra-rawatan Kabel Keluli
Kabel keluli bergalvani mengalami penyahgaraman dan penyahkaratan, diikuti dengan fosfat untuk mencipta lapisan fosfat kasar yang meningkatkan lekatan penembusan dengan getah teras dengan ketara; semua kabel diluruskan di bawah ketegangan seragam sebagai persediaan untuk langkah seterusnya.
IV. Kalender + Pembentukan (Pemasangan berlapis untuk menghasilkan tali pinggang hijau)
Pilihan A: Teras fabriktali pinggang penghantarmembentuk
Salutan getah melalui kalender empat gulung: Kanvas pra-rawatan melepasi gulungan kalendar pada kelajuan tetap, dengan lapisan nipis getah teras digunakan secara sama rata pada kedua-dua belah untuk menghasilkan fabrik bergetah satu atau dua muka;
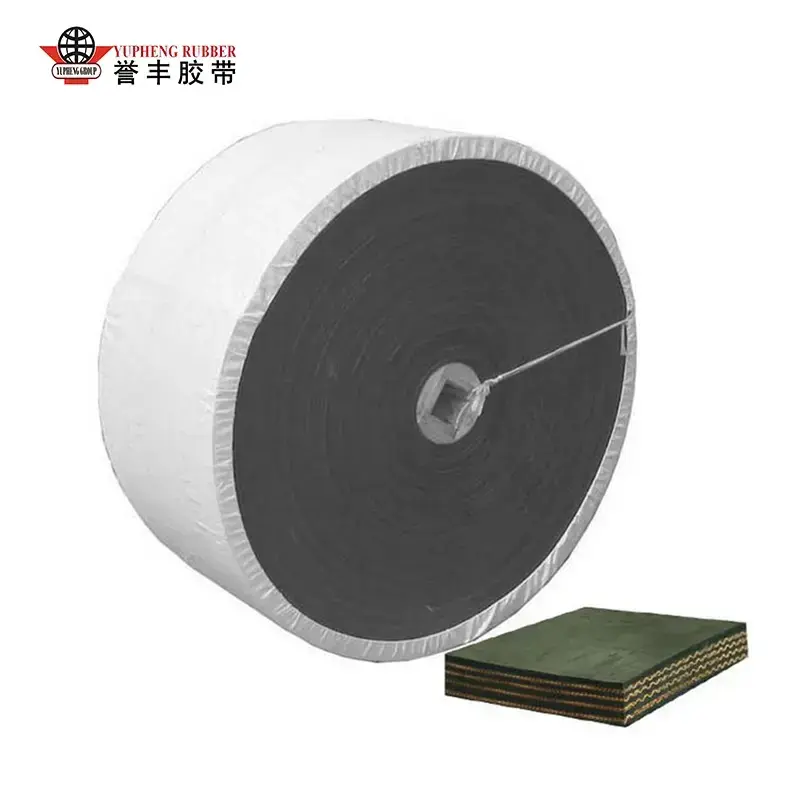
Pemasangan berbilang lapisan: Lapisan fabrik bergetah dijajarkan dan disusun mengikut reka bentuk (cth., 3, 4 atau 5 lapisan), dengan salutan nipis getah teras digunakan di antara lapisan untuk mengeluarkan udara yang terperangkap;
Lapisan getah penutup bawah dan atas digunakan (dengan lapisan atas tahan haus), dan getah tepi digunakan untuk mengelak bahagian tepi;
Gulungan penekan sejuk padat pemasangan untuk menghilangkan gelembung udara dan kedutan, menghasilkan tali pinggang hijau yang tidak tervulkan.
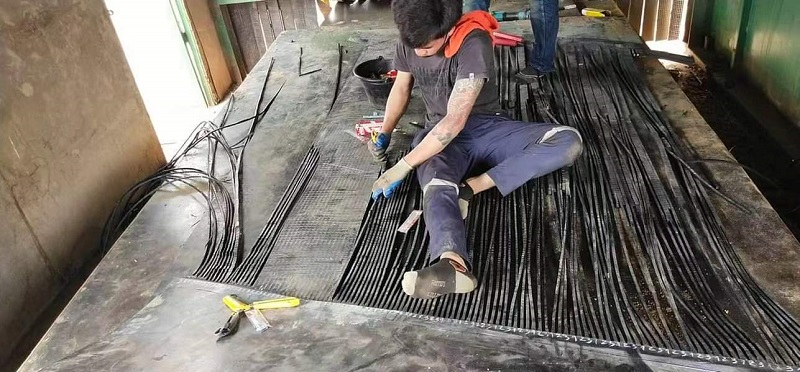
Pilihan B: Pembentukan tali pinggang penghantar teras kabel keluli (Aplikasi berkekuatan tinggi)
Kabel keluli berbilang disusun pada selang masa yang sama dan ketegangan berterusan pada meja pembentukan untuk memastikan pengagihan beban seragam;
Lapisan bawah getah teras diletakkan, kabel dibenamkan rata ke dalam getah, dan lapisan getah pengisi perantaraan digunakan untuk mengisi jurang antara kabel;
Lapisan getah penutup atas dan bawah yang menebal dan getah pengedap tepi tepi digunakan;
Penekan sejuk vakum menyatukan pemasangan, menghalang poket udara atau melepuh di antara kabel dan getah.
Produk Derivatif Khusus
Dinding sisi, cleat dan kepingan getah bercorak dipasang serentak semasa pembentukan untuk menghasilkan anti-gelincir separuh siap atau cerun curamtali pinggang penghantar.
V. Pemvulkanan (Proses pengawetan teras; pemautan silang getah kekal)
Pemvulkanan ialah langkah kritikal yang mengubah "kosong getah mentah lembut" menjadi produk siap berkekuatan tinggi. Dua jenis peralatan arus perdana digunakan:
Mesin Pemvulkan Katil rata (Proses kelompok; untuk lebar kecil hingga sederhana atau tali pinggang khusus)
Tali pinggang kosong diletakkan di antara plat dipanaskan berbilang lapisan. Keadaan proses: suhu 140–160°C, tekanan 1.5–3 MPa, dan masa pemvulkanan antara 15 hingga 60 minit bergantung pada ketebalan. Di bawah suhu dan tekanan yang tinggi, molekul getah berpaut silang, menggabungkan lapisan getah dan struktur tetulang menjadi satu keseluruhan yang bersatu.
Vulcanizer Drum Berterusan (Pengeluaran besar-besaran tali pinggang rata standard jarak jauh)
Tali pinggang keluli secara berterusan menarik tali pinggang kosong pada kelajuan tetap di atas dram bertekanan yang dipanaskan untuk pemvulkanan tanpa gangguan. Kaedah ini sesuai untuk tali pinggang penghantar panjang (kilometer panjangnya), memastikan ketebalan seragam dan ketiadaan sambungan keratan.
Selepas pemvulkanan, tali pinggang mengalami proses penyejukan yang perlahan dan beransur-ansur untuk mengelakkan keretakan atau ubah bentuk yang disebabkan oleh pengembangan dan pengecutan haba.
VI. Pasca pemprosesan dan Penamat
Penyejukan dan Penetapan: Penyejukan udara atau air untuk menurunkan suhu sepenuhnya dan melegakan tekanan pemvulkanan dalaman;
Pemangkasan Tepi: Penyingkiran denyar/burr berlebihan dari kedua-dua belah untuk menyeragamkan lebar tali pinggang;
Rawatan Permukaan: Pengisaran, penggilap dan penandaan (model cetakan, penarafan kekuatan, spesifikasi dan tarikh pengeluaran);
Pemprosesan Khas: Penembusan, pemotongan mengikut panjang tertentu, dan penyambungan panas sambungan siap seperti yang diperlukan.
-